


Zer da fresagailu bat?
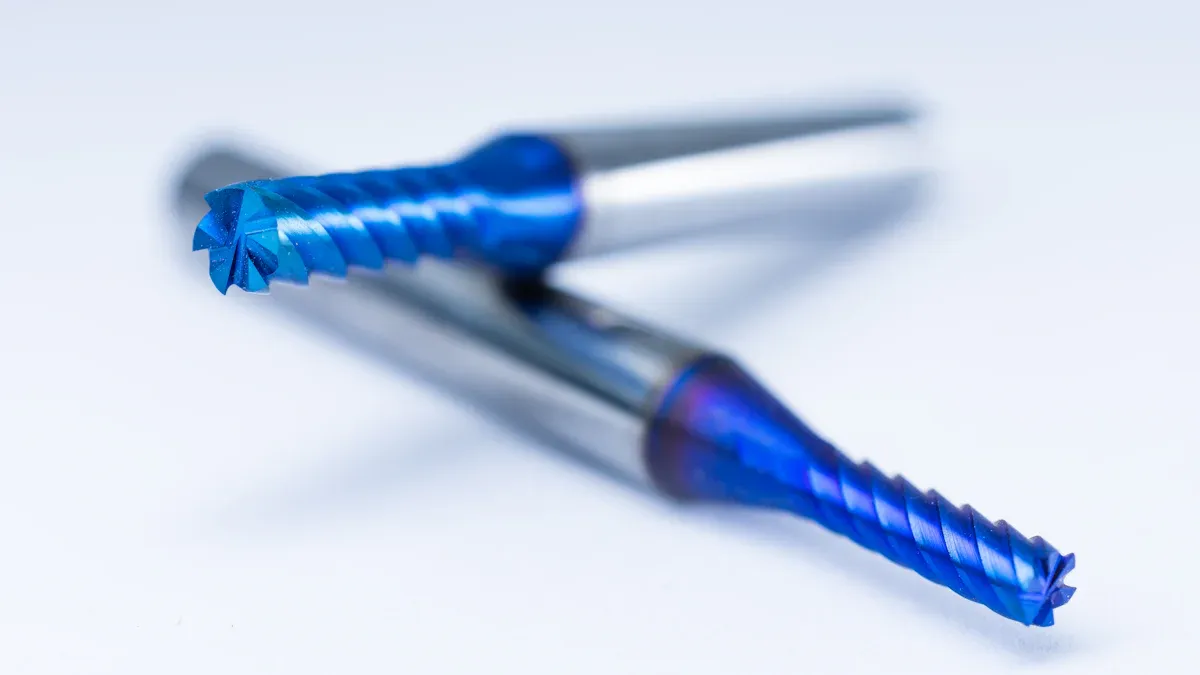
Fresatzeko ebakitzaileak Errotazio-ebaketa tresna garrantzitsu gisa balio dute. Fresatzeko makinetan funtzionatzen dute pieza batetik materiala zehaztasunez kentzeko. Oinarrizko prozesu honek fabrikatzaileei lehengaiak moldatzeko aukera ematen die. Tresnen funtzionamendu eraginkorra ezinbestekoa da osagai desberdinak ekoizteko. Ezinbestekoak dira mekanizazio modernoan.
Ondorio nagusiak
- Fresatzeko makinak tresna garrantzitsuak dira. Materialak moldatzen dituzte piezak kenduz. Industria askotan erabiltzen dira.
- Fresatzeko makina desberdinak daude. Mota bakoitzak ezaugarri bereziak ditu. Ezaugarri hauek ebaketa-lan desberdinetan laguntzen dute.
- Ebakitzaile egokia aukeratzea funtsezkoa da. Kontuan hartu mozten duzun materiala. Era berean, pentsatu ebakitzailearen diseinua eta estaldurak.
Fresatzeko makinak ulertzea: ezaugarriak eta motak
Fresatzeko ebakitzaileen ezaugarri nagusiak
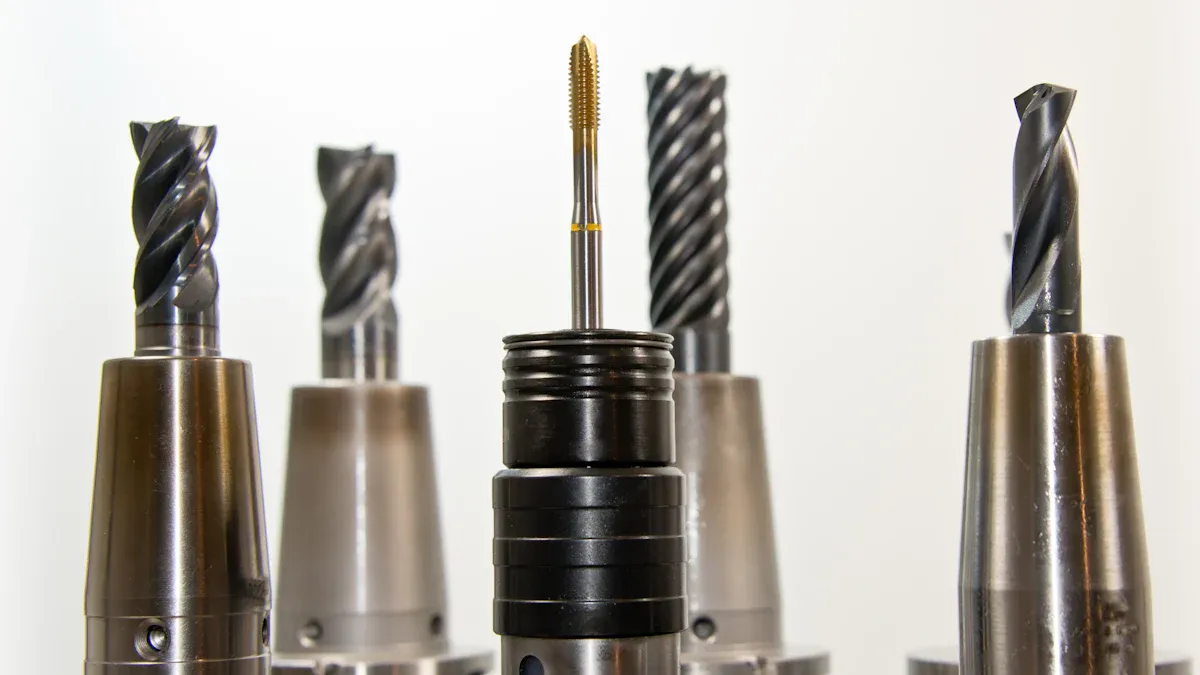
Fresatzeko ebakitzaileek diseinu-ezaugarri espezifikoak dituzte, eta horiek zehazten dute haien errendimendua eta mekanizazio-zereginetarako egokitasuna. Ezaugarri horien artean daude haien forma orokorra, haien ildasken kopurua eta diseinua, eta osatzen duten materiala.
Diseinu-elementu nagusiek fresagailu baten funtzionamendu-ezaugarriak definitzen dituzte. Hauek dira:
- Forma: Ebakitzaileak hainbat industria-forma estandarretan daude eskuragarri.
- Txirulak/Hortzak: Hortz kopuruak zuzenean eragiten dio materiala kentzeko abiadurari. Hortz gehiagok, oro har, materiala azkarrago kentzen dute. Hortzak zirrikitu helikoidal sakonak dira, eta ertzean dagoen xafla zorrotzak osatzen du hortza.
- Helizearen angelua: Helize-txirbilek hortza materialaren barruan pixkanaka sartzea ahalbidetzen dute. Diseinu honek bibrazioa murrizten du eta zehaztasuna eta gainazalaren kalitatea hobetzen ditu. Akabera-ebakitzaileek askotan arrakala-angelu handiagoa izaten dute, eta horrek helize estuagoa esan nahi du, akabera hobea lortzeko. Helize-angelu altuak metal bigunetarako dira egokienak, eta helize-angelu baxuek, berriz, metal gogor edo gogorretarako egokiak dira. Helize-angelu handiago batek zizailadura-ekintza ere hobetzen du, eta horrek ebaketa-indarrak eta beroa murrizten ditu. Diseinu honek txirbil-kanporatzea hobetzen du, txirbilak piezatik kanporatuz. Alderantziz, helize moteleko tresna batek, normalean 40° baino gutxiagokoak, zailtasunak izan ditzake txirbil-ebakuazioarekin, eta horrek akabera zakarra eragin dezake.
- Erdiko ebaketa: Ebakitzaile batzuek zuzenean sartu daitezke materialean. Beste batzuek angelu batean bakarrik ebaki dezakete. Gaitasun hori hortzak mutur-aurpegiaren erdialdera iristen diren ala ez araberakoa da.
- Zabaltze edo akabera izendapena: Fabrikatzaileek material kantitate handiak kentzeko (zurrunbiloa) edo gainazaleko akabera ona lortzeko (akabera) diseinatzen dituzte ebakitzaileak. Zurrunbiloa egiteko ebakitzaileek hortz zerratuak izaten dituzte, eta akabera egiteko ebakitzaileek, berriz, hortz gehiago izaten dituzte.
- Estaldurak: Diamante polikristalinoa (PCD) edo titaniozko aluminio nitruroa (TiAlN) bezalako estaldurek ebaketa-abiadura eta erremintaren bizitza nabarmen handitzen dituzte. Gainera, gainazalaren akabera hobetzen dute higadura murriztuz edo materialaren itsaspena eragotziz. Adibidez, TiAlN-k ondo funtzionatzen du aluminioarentzat.
- Hanka:Kizkua erreminta eusten duen zati ildaskatu gabea da. Forman aldatzen da, hala nola biribila edo Weldon laua, eta luzeran, motza, luzea edo oso luzea barne, egokitzeko. Tresna-euskarriak eta egonkortasuna eragitea.
Fresatzeko ebakitzaile baten materialaren osaerak eragin handia du bere errendimenduan. Altzairu azkarreko (HSS) ebakitzaileak merkeagoak dira, baina bizitza laburragoa dute. Karburo zementatuzko ebakitzaileak gogorragoak dira, iraupen luzeagoa dute eta funtzionamendu azkarragoa ahalbidetzen dute. Kobaltoa duen HSS-k errendimendu hobea eskaintzen du ohiko HSS-rekin alderatuta. Ebakitzaileak aluminiozkoak edo altzairuzkoak ere izan daitezke, txertatze-hortz gogorragoekin, kostua murrizteko. Diamante polikristalinoa (PCD) edo boro nitruro kubikoa (CBN) bezalako estaldura gogor bereziek iraunkortasuna eta erremintaren bizitza hobetzen dituzte.
Fresatzeko makinak hainbat ezaugarri nagusiren arabera neurtzen eta deskribatzen dira:
- Diametroa: Ebakitzailearen erdigunean zehar neurtuta.
- Txirula kopurua: Ebaketa-ertzen kopurua.
- Abangoardiaren konfigurazioa: Ebaketa-ertzen diseinu espezifikoa.
- Materialaren konposizioa: Ebakitzailea egiteko erabilitako material mota.
- Zurtoin mota: Esaterako, zurtoin zuzenak edo Weldon estilokoak.
- Muntaketa mota: Adibidez, oskola-errotaren muntaketa.
- Erabilera Aurreikusia: 'Zarrastatzeko mutur-fresa' edo 'akaberarako mutur-fresa' bezala.
Fresatzeko ebakitzaile mota ohikoenak
Hainbat fresa mota erabiltzen dira fabrikazioan, helburu orokorreko zereginetarako. Fresa muturrak dira ohikoenen artean, hainbat formatan daude eskuragarri aplikazio desberdinetara egokitzeko.
Mutur karratuko fresak tresna polifazetikoak dira. Izkin zorrotzak dituzte eta aproposak dira 90 graduko angelu zehatzak eta gainazal lauak sortzeko. Haien aplikazioen artean daude:
- Aurrez aurre egindako eragiketak: Zehaztasun handiagoa lortzeko, gainazal lauak mekanizatzea piezan.
- Ildaskak eta zirrikituak: Sakonera eta zabalera zehatzeko kanalak edo ildoak sortzea.
- Poltsikoan sartzea: Osagaiak kokatzeko hondo lauak dituzten barrunbeak eratzea.
- Konturen fresatzea: Materialak forma konplexuetan moldatzea, forma geometriko korapilatsuak eta 3D ezaugarriak barne.
- Amaitzeko eragiketak: Gainazalak fintzea tolerantzia eta eskakizun estetiko espezifikoak betetzeko.
Beste fresa mota ohikoenak hauek dira: sudur esferikoko fresak, gainazal konturatuak eta 3D profilak sortzeko punta biribildua dutenak, eta sudur zezeneko fresak, hondo laua eta ertz biribilduak konbinatzeko izkina-erradioa dutenak.
Fresatzeko ebakitzaile espezializatuak
Erabilera orokorreko erremintez gain, fresatzeko ebakitzaile espezializatuek mekanizazio erronka bereziei erantzuten diete. Erreminta hauek geometria edo materiala kentzeko prozesu espezifikoetarako diseinatuta daude.
T zirrikituen ebakitzaileak ezinbesteko tresna zehatzak dira metalgintzan eta fabrikazio mekanikoan. Zehazki, T zirrikituak fresatzen dituzte, eta funtsezkoak dira piezak finkatzeko eta kokatzeko hainbat industriatan. Zirrikitu hauek aplikazio zabala dute makina-erremintaren lan-mahaietan, finkatze-sistemetan, ekipamendu automatizatuetan eta konektore estrukturaletan. Haien abantailen artean, karga-ahalmen handia, doikuntza-erraztasuna eta ekoizpen-eraginkortasun handiagoa daude. T zirrikituen ebakitzaileek aurretik fresatutako ildo baten gainazalaren azpian hedatzen den azpiko zirrikitua sortzen dute, T formako profil bat osatuz.
Hariak sortzeko hariztatzeko fresatzeko ebakitzaileek abantaila nabarmenak eskaintzen dituzte hariztatzeko hariztaketa tradizionalen aldean. Malgutasun eta zehaztasun handiagoa eskaintzen dute, batez ere material zailetan edo hari-forma konplexuetan.
| Faktoreak | Hari-fresaketa |
|---|---|
| Bizi-iraupena | Iraupen luzekoa (milaka zulo), batez ere karburo bezalako material iraunkorrez eginda daudenean |
| Fresatzea | Barneko eta kanpoko hariak |
| Malgutasuna | Altua — hariaren tamaina programazioaren bidez doi dezakezu |
| Zehaztasuna | Altua, harizpien dimentsioen gaineko kontrol zehatzagoa eskaintzen du |
| Hari-tamaina | Tamaina mugarik gabe |
| Hariaren kalitatea | Kalitate handiagoko hariak ekoizten ditu gainazaleko akabera hobeagoarekin, batez ere material gogorretan |
| Patata frijituak | Txip txikiagoak eta kudeatzeko errazagoak sortzen ditu |
| Aplikazioak | Hari pertsonalizatuak eta handiak (hodien hariak bezala) eta zulo handiak, zehaztasun handiko piezak, horma mehekoak, asimetrikoak edo biratzen ez dutenak, tolerantzia estua duten hari zehatzak, eskuineko eta ezkerreko hariak |
| Materialak | Aluminioa, altzairu herdoilgaitza, titanioa, tenperatura altuko aleazioak, plastikoak eta konpositeak |
| Ebaketa prozesua | Hariak zizelkatzen ditu tresna espiral-eredu batean mugituz |
| Barne harien prozesua | CNC makina batek erreminta espiral edo kortxo-torloju baten ereduan gidatzen du materialean. |
| Kanpoko hari prozesua | CNC makina batek tresna gidatzen du, materialaren kanpoaldean mugituz. |
Hariztatze-fresak ia aukera mugagabeak eskaintzen ditu ebakitzaile-tamainetarako, hariztatze-dimentsio desberdinetarako erraz eskuragarri, ardatzaren momentuaz kezkatu gabe. Altzairu herdoilgaitza, titanioa eta erresistentzia handiko aleazioak bezalako material gogorragoetarako eraginkorra da, hariztatzean erremintaren haustura eta hariztaketaren distortsioa eragin dezaketen tenperatura eta tentsio altuak saihesten baititu. Hariztatze-fresak material hauskorretan ere bikaina da, biluztea edo pitzatzea saihestuz. Bereziki eraginkorra da zulo sakon edo itsuetarako, non hariztatzea ezinezkoa izan daitekeen txirbil-kentzeko arazoengatik. Hariztatze-fresak hariztatze garbiagoak eta zehatzagoak sortzen ditu, akabera uniformeekin eta tolerantzia estuagoekin. Gainera, hasiera anitzeko hariztaketak sortzea ahalbidetzen du, hariztatze tradizionalak lortu ezin dituena.
Fresatzeko makinak nola funtzionatzen duten eta haien aplikazioak
Fresatzeko ebakitzaileen mekanika
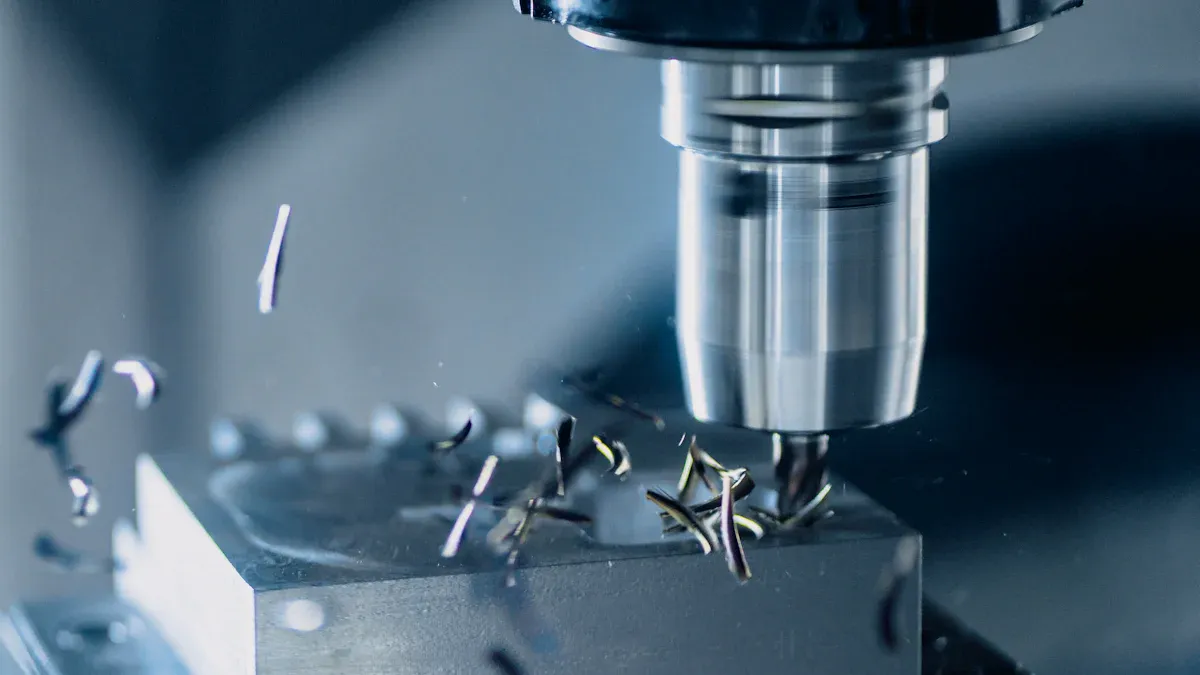
Fresatzeko ebakitzaileek materiala kentzen dute indarren eta erremintaren geometriaren arteko elkarrekintza konplexu baten bidez. Erremintak biratu eta piezan sartzen denean, hainbat indar eragiten ditu. Indar tangentzialak (Ft) benetako ebaketa-ekintza bultzatzen du. Indar erradial batek (Fr) ebaketa-norabidearekiko perpendikularrean eragiten du, eta indar axial batek (Fa) erremintaren ardatzean zehar. Indar osoaren % 70 inguru ebaketa-indarra da, eta horrek biraketa-erresistentzia gainditzen du. Ebaketa-ertzaren geometriak eragin handia du txirbilaren eraketan. Zerradun ebaketa-ertz batek, adibidez, txirbila zatitzea eragin dezake, eta ondorioz, kalkulatutakoa baino txirbil-lodiera handiagoa eta txirbil-luzera txikiagoa lortzen dira. Bi horien diseinuak... txertaketak eta ebaketa-ertz solidoak, eredu helikoidalak eta zerratuak barne, funtsezkoak dira txirbilaren lodieraren banaketa aurreikusteko.
| Indar mota | Deskribapena | Indar osoaren ehuneko gutxi gorabeherakoa |
|---|---|---|
| Ebaketa-indarra tangentziala | Errotazioarekiko erresistentzia gainditzen du | %70 |
| Elikatze-indarra | %20 | |
| Indar erradiala | Tresna urruntzeko joera du | %10 |
Fresaketa konbentzionala vs. igoera-fresaketa fresatzeko ebakitzaileekin
Fresatzeko eragiketek bi metodo erabiltzen dituzte batez ere: ohiko fresaketa eta goranzko fresaketa. Metodo hauek ebaketa-erremintak piezan nola sartzen den desberdintzen dira. Goranzko fresatzean, txirbilaren lodiera maximoan hasten da eta pixkanaka murrizten da. Prozesu honek marruskadura eta beroa minimizatzen ditu. Alderantziz, ohiko fresaketa, ebaketa-ertzak lodierarik gabe hasten da, eta txirbilak pixkanaka lodiera hartzen du materialarekin sartzen den heinean. Horrek ebaki garbi baten ordez marruskadura eragin dezake. Goranzko fresaketak ebaketa-indarra beherantz zuzentzen du, ohiko fresaketa, berriz, goranzko. Desberdintasun honek erremintaren higadura eragiten du, goranzko fresaketak txirbilaren mehetzearen ondorioz gutxitzen baitu.
| Ezaugarria | Eskalada fresatzea | Fresaketa konbentzionala |
|---|---|---|
| Txirbilaren lodiera | Lodi hasten da, mehetzen da | Hasieran mehea da, pixkanaka loditzen da |
| Ebaketa-indarra | Behera begira. | Goranzko jokabidea |
| Tresnen higadura | Txirbil mehetu delako txikiagotuta | Hasierako erresistentzia handiagoa dela eta handitu da |
Fresatzeko ebakitzaileen aplikazio praktikoak
Fresatzeko makinak hainbat industriatan erabiltzen dira. Aeroespazialaren sektorean, funtsezkoak dira zehaztasun handiko piezen prozesaketarako, besteak beste, motorraren osagaiak, fuselajearen egiturak eta konektoreak. Tresna hauek kontura konplexuak eta ezaugarri finak maneiatzen dituzte, zehaztasun handia bermatuz. Aluminiozko aleazioa, titaniozko aleazioa eta material konposatuak bezalako materialetarako optimizatzen dira. Adibidez, Harvi Ultra 8X-k Ti-6Al-4V poltsikoratzen edo profilatzen du eraginkortasunez, metala kentzeko tasa handiak lortuz. Automobilgintza industriak ere fresatzeko makinak erabiltzen ditu neurri handi batean. Forma ahurretako fresatzeko makinak ezaugarri konbexu korapilatsuak sortzen ditu osagaietan, zehaztasun handia, tolerantzia estuak eta gainazaleko akabera bikainak bermatuz.
Zure proiekturako fresatzeko ebakitzaile egokiak hautatzea
Zuzena aukeratzea. Fresatzeko ebakitzaileak Proiektu baterako mekanizazio-eraginkortasunak, piezaren kalitatea eta erremintaren bizitzan eragin handia du. Hautaketa-prozesu honek piezaren materiala, ebakitzailearen diseinu geometrikoa eta babes-estaldurak arretaz aztertzea dakar.
Fresatzeko ebakitzaileen materialen inguruko kontuan hartu beharrekoak
Piezaren materialak fresatzeko ebakitzailearen substratuaren propietate beharrezkoak baldintzatzen ditu. Gogortasun handiko materialak mekanizatzeak, hala nola 60-70 HRC tarteko altzairu gogortua, tentsio termiko eta mekaniko handia sortzen du. Ingurune horrek substratu-material aurreratuak behar ditu, hala nola karburo ultra-finekoak. Material honek gogortasun eta haustura-erresistentzia gorena eskaintzen du, ertzen degradazio azkarra, mikrotxirbilak eta erremintaren materialaren biguntzea beroaren ondorioz saihestuz. Material gogorren izaera urratzaileak erremintaren higadura ere areagotzen du, substratu sendoak funtsezkoak bihurtuz zehaztasuna mantentzeko eta erremintaren bizitza luzatzeko. Horrez gain, AlTiN bezalako estaldura espezializatuak aplikatzen zaizkie substratu hauei ezkutu termiko bat osatzeko, beroa erremintatik urrunduz eta bere egitura-osotasuna mantenduz karga handiko baldintzetan.
Material bigunagoek, hala nola metal ez-ferrikoek (ISO N), ebaketa-abiadura handiak eta erremintaren bizitza luzeagoa ahalbidetzen dituzte, ertz zorrotzak dituzten txertaketekin. Horrek substratuaren gogortasunari eta bero-erresistentziari buruzko eskakizun gutxiago eskatzen ditu. Ebaketa-erremintaren geometriaren, mailaren eta ebaketa-datuen aukera material bakoitzaren ezaugarri bereziek eragiten dute, besteak beste, aleazio-elementuak, bero-tratamendua eta gogortasuna. Laneko piezaren materialak sei talde nagusitan banatzen dira (ISO P, M, K, N, S, H), mekanizagarritasun-propietate bereziak dituztenak. Adibidez, ISO H-k 45-65 HRC arteko gogortasuna duten altzairuak biltzen ditu, mekanizatzeko zailak direnak, beroa sortzen dutenak eta ebaketa-ertzarentzat oso urratzaileak direnak.
Fresatzeko ebakitzaileen faktore geometrikoak
Fresatzeko ebakitzaile baten diseinu geometrikoak eragin handia du haren errendimenduan eta funtzionamenduan zeharreko egonkortasunean. Nukleoaren diametroa, fresatzeko erremintaren erdiko zati solidoa, funtsezkoa da haren zurruntasunerako eta tolesturarekiko erresistentziarako. Nukleoaren diametro handiago batek erremintaren zurruntasuna hobetzen du, ebaketa-indarren pean deformazioarekiko sentikorragoa bihurtuz, batez ere ildaska luzeko erremintetan, non deformazioa anplifikatu daitekeen. Nukleoaren diametroa estrategikoki handitzeak zurruntasuna hobetzen du, eta horrek mesede egiten die alboko indar handiei edo ebaketa sakonei.
Erremintaren zurruntasuna ezinbestekoa da deformazioa minimizatzeko. Tolestura zuzenean eragiten diote irtengunearen luzerak eta erremintaren diametroak; erremintaren irismena handitzeak prozesuaren egonkortasuna murrizten du. Erremintaren bizitza optimizatzeko, deformazioa 0,001 hazbetetik behera mantendu behar da, edo are gutxiago erreminta txikiagoentzat. Erremintaren irtengunea murrizteak deformazioan eragin handia du, irtengunearen luzeraren % 20ko murrizketak deformazioa % 50 murriztea dakarrenez.
Kontuan hartu puntu hauek egonkortasuna hobetzeko eta deformazioa murrizteko:
- Aukeratu nukleo-diametro handiagoa duten muturreko fresak egonkortasun handiagoa lortzeko.
- Gutxitu ardatzaren sudurretik erremintaren puntarainoko irtengunea.
- Ahal den guztietan, erabili enbor-luzeradun mutur-fresak deformazioa murrizteko.
- 90°-ko ebakitzaileetan, indar erradial nagusiek irtengune luzeekin deformazioa eragiten dute.
- Erabili beti tresnaren ahalik eta luzera laburrena.
- Bibrazio-joera nabarmenagoak dira irtenguneak erremintaren diametroaren laukoitza gainditzen dutenean.
Fresatzean, erradial eta axial angeluak definitzen dira, bakoitzak txirbilaren desbideratzean eta ertzaren erresistentzian eragina baitu norabide ezberdinetan. Angelu hauek, batera, mekanizazio emaitza orokorretan eragina dute, hala nola txirbilaren eraketan, ebaketa indarrak eta gainazalaren akaberan. Ardatz angeluak txirbilaren fluxuan, ebaketa ertzaren erresistentzian eta energia kontsumoan eragina du. Tresna-egileek angelu hau doi dezakete ebaketa indarra murrizteko, potentzia gutxiago duten makinak eraginkorrago erabili ahal izateko. Erradial angelua, berriz, funtsezkoa da ebaketa ertzaren zorroztasuna eta erresistentzia zehazteko.
Fresatzeko ebakitzaileen estaldura eta errendimendua
Estaldurak nabarmen hobetzen ditu fresatzeko ebakitzaileen errendimendua eta iraupena. Aluminiozko titanio nitrurozko (AlTiN) estaldurak titanio aluminio nitrurozko (TiAlN) estaldurak baino gogorragoak dira, urradura eta beroarekiko erresistentzia handiagoa eskainiz. Horrek erremintaren bizitza luzatzen du eta zikloak murrizten ditu, batez ere hegazkin eta aeroespazio materialak, nikel aleazioak, altzairu herdoilgaitzak, titanio aleazioak, burdinurtua eta karbono altzairuak mekanizatzeko.
AlTiN estaldurek hainbat abantaila nagusi eskaintzen dituzte:
- Gogortasun handia, marruskadura txikiaZulatze-prozesuetan eraginkortasuna eta fidagarritasuna hobetzen ditu.
- Beroarekiko erresistentzia handiaTenperatura altuko zulaketa-eszenatokietan errendimendu koherentea bermatzen du.
- Gogortasun handiaAlTiN estaldurek gogortasun apartekoa eskaintzen dute, TiN baino gogorragoa, higadurarekiko erresistentzia handiagoa eta erremintaren zorroztasun handiagoa lortuz.
- Egonkortasun Termiko BikainaAlTiN-ek gogortasuna mantentzen du tenperatura altuetan, eta horrek aproposa bihurtzen du abiadura handiko mekanizaziorako, non beroa sortzea kezkagarria den, ebaketa-abiadura azkarragoak ahalbidetuz erremintaren bizitza arriskuan jarri gabe.
- Oxidazioarekiko erresistentziaAlTiN-k oxidazioarekiko erresistentzia ona eskaintzen du, eta horrek erremintaren bizitza luzatzen du oxidazioak ebaketa-errendimendua hondatu dezakeen inguruneetan.
- Beroari eta oxidazioari aurre egiteko erresistentzia bikaina eskaintzen du, 1.292 °F-ko funtzionamendu-tenperaturetan egonkor mantenduz (estali gabeko tresnek 572 °F inguruan jasaten dute).
- Abiadura eta aurrerapen handiagoak ahalbidetzen ditu material ferrosoak mekanizatzean.
- Erremintaren bizitza hobetzen laguntzen du, batez ere mekanizazio lehorrean eta titaniozko aleazioak, Inconel, altzairu herdoilgaitzezko aleazioak eta burdinurtua bezalako materialetarako.
Lurrun-deposizio fisikoa (PVD) eta lurrun-deposizio kimikoa (CVD) estaldura-prozesu ohikoak dira, erremintaren bizitza nabarmen handitzen dutenak, mekanizazio-denbora murrizten dutenak eta akaberak hobetzen dituztenak. Estaldura hauek karburoa deskarburizazio goiztiarra saihesteko babesten dute, exekuzio-abiadura handitzea, geldialdi-denbora murriztea eta landutako gainazalen kalitatea hobetzea ahalbidetuz, denboran zehar ebakidura koherenteagoa lortuz.
| Ezaugarria | PVD estaldura | CVD estaldura |
|---|---|---|
| Itsaspena | Ona, baina oro har CVD baino txikiagoa | Tenperatura altuko lotura kimikoari esker hobea |
| Lodiera | Meheagoa (normalean 1-5 mikra) | Lodiagoa (30 mikra arte) |
| Dentsitatea | Dentsitate handiagoa | Geometria konplexuetan uniformetasun gutxiagokoa |
| Gogortasuna | Gogorragoa eta higaduraren aurkakoagoa | Ebaketa-indar txikiagoak baimendu ditzake |
| Higaduraren erresistentzia | Goiago | Ona, batez ere urradurarako |
| Tenperatura-erresistentzia | 750 °C inguru | 1000 °C-tik gora |
| Aplikazioa | Aluminiozko eta burdinazkoak ez diren aleazioen abiadura handiko mekanizazioa; zehaztasun handiko burdinazkoak ez diren lanak | Titanioa, nikela eta kobalto aleazioak bezalako material gogorrak mekanizatzea; urraduraren aurkako erresistentzia handia |
| Tresnaren bizitza | Higaduraren erresistentzia eta erremintaren bizitza hobetzen ditu | Tresnaren bizitza hobetzen du |
Fresatzeko makinak funtsezko tresnak dira fabrikazioan materiala zehaztasunez kentzeko. Osagai konplexuak sortzea ahalbidetzen dute. Haien ezaugarri eta funtzionamendu-printzipio anitzak ulertzea ezinbestekoa da mekanizazio eraginkorrerako. Ezagutza horrek errendimendu optimoa ahalbidetzen du. Aukeraketa egokiak nahi diren emaitzak bermatzen ditu hainbat aplikaziotan.
Maiz egiten diren galderak
Zein da fresagailu baten funtzio nagusia?
A fresagailu tresna birakari bat da. Materiala piezatik kentzen du. Prozesu honek lehengaiak nahi diren osagaietan moldatzen ditu.
Zeintzuk dira fresatzeko ebakitzaile mota ohikoenak?
Mutur-fresak oso ohikoak dira. Horien artean daude gainazal lauetarako mutur karratudun fresak eta forma kurbatuetarako mutur esferikodun fresak.
Zergatik da garrantzitsua materiala aukeratzea fresatzeko makinetarako?
Lan-piezaren materialak ebakitzailearen propietateak baldintzatzen ditu. Material gogorragoek substratu eta estaldura sendoak behar dituzte. Horrek zehaztasuna bermatzen du eta erremintaren bizitza luzatzen du.